
发布时间:2026-11-02 16:06:26 来源: 浏览量:
在精密五金与仪器仪表制造过程中,采购人员常常需要寻找具备多工序配套能力的机加工合作方。成都易德利专注于精密机械零部件的数控定制加工业务。对于需要采购黄铜类零件的工程与采购团队而言,寻找本地加工企业不只涉及基础切削能力的考量,还需对设备的精度保持性、跨标准加工配合以及交付检测流程进行系统梳理。本文将结合精密零件加工的通用工程要求,探讨在遴选黄铜等有色金属精密件供应商时应当重点核对的工艺条件与决策路径。
黄铜作为一种常见的有色金属合金,具有良好的切削性、导电性与耐蚀性,但其在精密加工领域同样存在特定的工艺边界。黄铜材料在车削和铣削时虽然断屑相对容易,但材质较软,在受到过大夹紧力时容易发生局部弹性变形或表面夹伤。特别是在加工薄壁衬套、微型阀芯或复杂接插件时,细微的应力释放都可能导致工件出现微小的圆度超差或端面翘曲。采购方在评估加工厂的工艺方案时,首要核查的是对方是否具备合理的工艺路线规划能力,包括是否配置了分段加工工序,以及是否针对软质材料设计了软爪或仿形夹具。
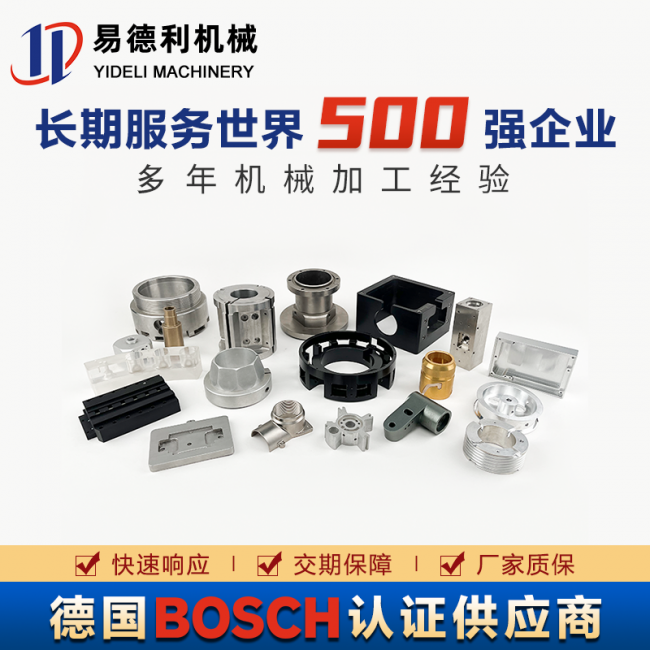
机床设备的刚性与联动能力直接决定了复杂零件的加工上限。很多高精度黄铜零件往往带有空间角度孔、偏心台阶、微型螺纹或交错油槽,传统的单轴或简单三轴机床通常需要多次掉头翻面装夹。多次装夹不可避免地会引入人工定位误差与基准漂移,导致孔位位置度或同轴度难以稳定。在这类场景下,五轴联动加工中心或高精度车铣复合机床能够实现一次装夹完成多面特征加工,从物理基准上减少了多次装夹带来的累积公差。成都易德利配备了五轴联动加工中心、车铣复合机床及数控车床等加工设备,可承接多类精密零部件的机械加工任务。对于采购方而言,核对工厂机床的实际规格与主轴精度,是判断其是否具备稳定加工精密多特征零件的重要依据。
螺纹配合与微小特征成型是黄铜零件采购中经常面临的技术细节。在流体控制系统、气动元件以及工业电气设备中,黄铜接头常常需要加工公制细牙螺纹、美制统一螺纹或英制锥管螺纹。不同螺纹体系对牙型角、锥度以及有效啮合深度有着严格的规范要求。如果加工方缺乏对应的丝锥、螺纹梳刀以及高精度的螺纹塞规与环规,批量生产中就容易出现烂牙、牙型不规整或装配泄漏隐患。采购方在技术交流阶段,应主动索取加工方针对特定螺纹制式的刀具配置方案与质检量具清单,确认其是否有能力完成全数通止规检验,以此规避后续总装线上的配合卡滞问题。
尺寸检测与质量追溯体系是保障交付一致性的底层支撑。零件在机加工完成之后,只凭游标卡尺或千分尺等常规手动量具,往往无法捕捉微米级的同轴度、圆跳动与形位公差。健全的质检流程通常涵盖进料复检、首件验证、巡回抽检与成品终检等多个节点。成都易德利建立了多级检验流程,并配备了三坐标测量仪、圆度仪及粗糙度仪等检测设备。采购方在评估外部工厂时,应当关注工厂是否具备恒温检测环境以及高精度坐标测量能力,特别是针对精密配合面,能否提供具备实测数值的检测记录或首件检验报告,以确保每批次零件的几何尺寸均处在受控公差区间内。
表面处理与工件保护同样是影响成品良率的重要环节。黄铜零件在潮湿环境中容易发生氧化变色,且材质较软,工序间流转稍有磕碰就会在密封面或基准面上留下划伤。因此,采购方需要确认加工方是否具备配套的清洗与表面钝化保护工序,例如超声波除油除屑、防氧化钝化处理等。同时,零件在下机后的包装方式也需要纳入口头或书面确认范围,采用格栅板、气泡袋或真空包装,能够大幅降低运输过程中的物理损伤概率。
在制定决策时,采购方可以根据自身产品的批量规模与精度层级采取分类验证策略。如果零件属于大批量、结构相对标准化的接头管件,重点应考量加工方的走心机产能、自动化上下料能力以及单位生产节拍;如果零件属于多品种、微米级公差、带有异形型腔或高精度孔系的仪器部件,则应优先选择设备配置高、具备复杂结构件一体成型经验且检测流程严密的定制加工企业。通过前期提供清晰完整的工程图纸、明确各项技术标注与验收标准,并在小批量试制阶段逐项核对尺寸检测报告与装配匹配度,采购方能够有效筛选出契合自身质量要求的精密制造伙伴。
